 本站客户服务
 仪表网官微
 仪表APP
 仪表手机版
 仪表小程序

光学测量
gxcl.ybzhan.cn仪表网旗下
|
|
|
|
样品详情:
新能源汽车门把手
新能源汽车门把手是集功能性与装饰性于一体的关键部件,既要实现车门开启 / 关闭的核心功能,又需匹配整车外观设计风格,提升产品质感。其长期暴露于户外,需耐受高低温、湿度变化、盐雾腐蚀及日常摩擦,因此表面镀层成为保障性能与颜值的核心环节。目前主流镀层包括镀铬、镍、锌镍合金及 PVD 镀膜等,不同镀层在耐腐蚀性、耐磨性、光泽度上各具优势,合理选择与质量控制直接影响门把手的使用寿命、用户体验及整车安全性,是新能源汽车零部件质量管控的重要对象。

检测要求:放大观察边缘位置情况,分析镀层的质量与厚度。
检测流程:切割?研磨?抛光?观察。
样品制备流程
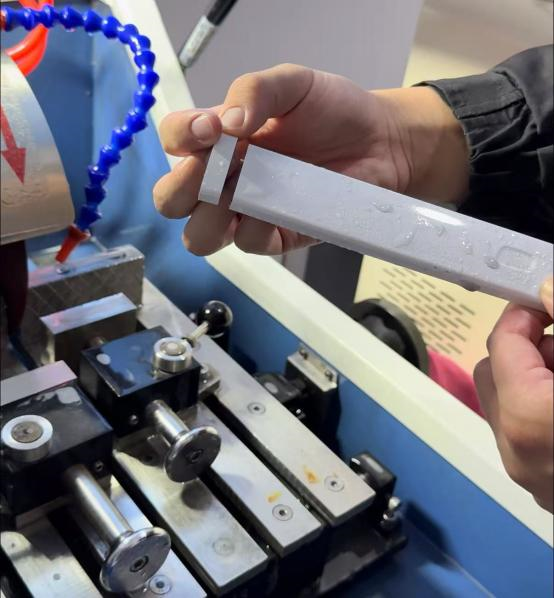
(1) 样品切割
设 备:ZQG-100 自动切割机
工作直径:Φ60mm
参数配置:转速:500~5000r/min
功率:15kW
尺寸:820x735x435mm
切割前:  切割后:
切割的主要目的
将样品切割成标准尺寸并进行镶嵌,主要是为了保证样品在磨抛和观察过程中的稳定性和一致性。
标准尺寸便于固定和操作,避免因形状不规则导致磨抛不均或边缘崩裂;镶嵌则能保护样品边缘,维持观察面的完整性,同时提高制样效率。此外,标准化的样品尺寸更适配显微镜的焦距和载物台要求,确保成像清晰,从而提升焊缝分析的准确性和可重复性。
(2) 冷镶嵌
模套规格: Φ30mm
镶嵌耗材: 冷镶嵌粉,固化剂
镶嵌比例: 8:10
镶嵌耗材: 镶嵌后;

为什么选择冷镶嵌:
在镀层检测的截面制备中,优先选择冷镶嵌(室温固化环氧树脂),因其规避了热镶嵌的180℃高温与10-20MPa高压对微米级镀层(尤其铬层)造成的三大风险:高温热应力引发的镀层龟裂/剥离、压力导致的脆弱基材(如塑料车标)变形、以及多层金属界面因热膨胀系数差异产生的微隙失真,从而精准保留原始镀层结构;而热镶嵌仅适用于耐高温高压的金属基体厚
(3) 研磨抛光
设 备:ZMP-2全自动磨抛机
磨盘直径: Φ250mm
磨盘规格:P180/P400/P800/P1500
抛光规格:羊绒抛光布+3um金刚石悬浮液


效果对比图
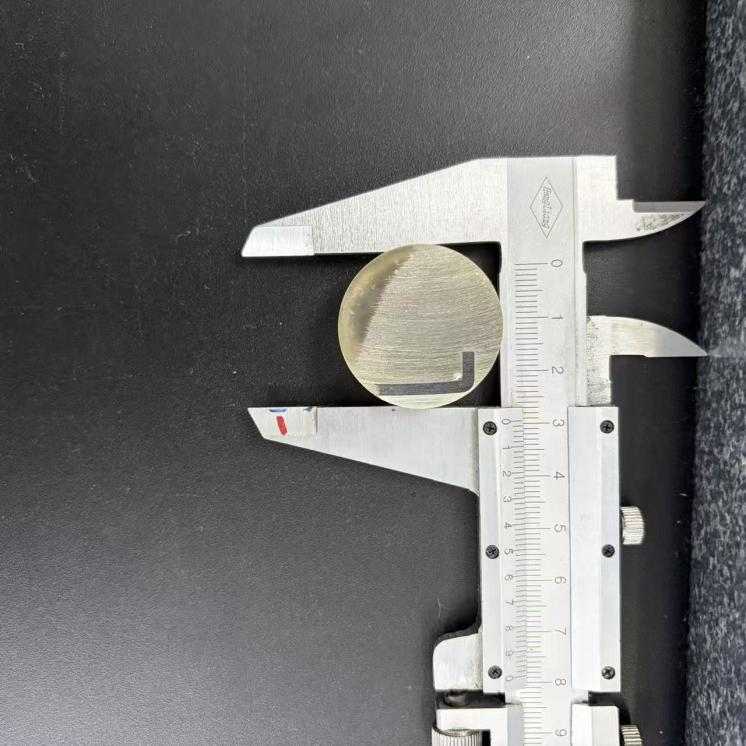

打磨抛光前 打磨抛光后
(4) 观察分析-A
设 备:BM7金相显微镜
参数配置:目镜:高眼点大视野目镜PL10X/22mm
物镜:无限远消色差物镜 5X、10X、20X、50X、100X
照明系统:透反射柯拉照明系统LED灯室,中心可调,带滤色片/斜照明装置

软 件:imageView图像软件
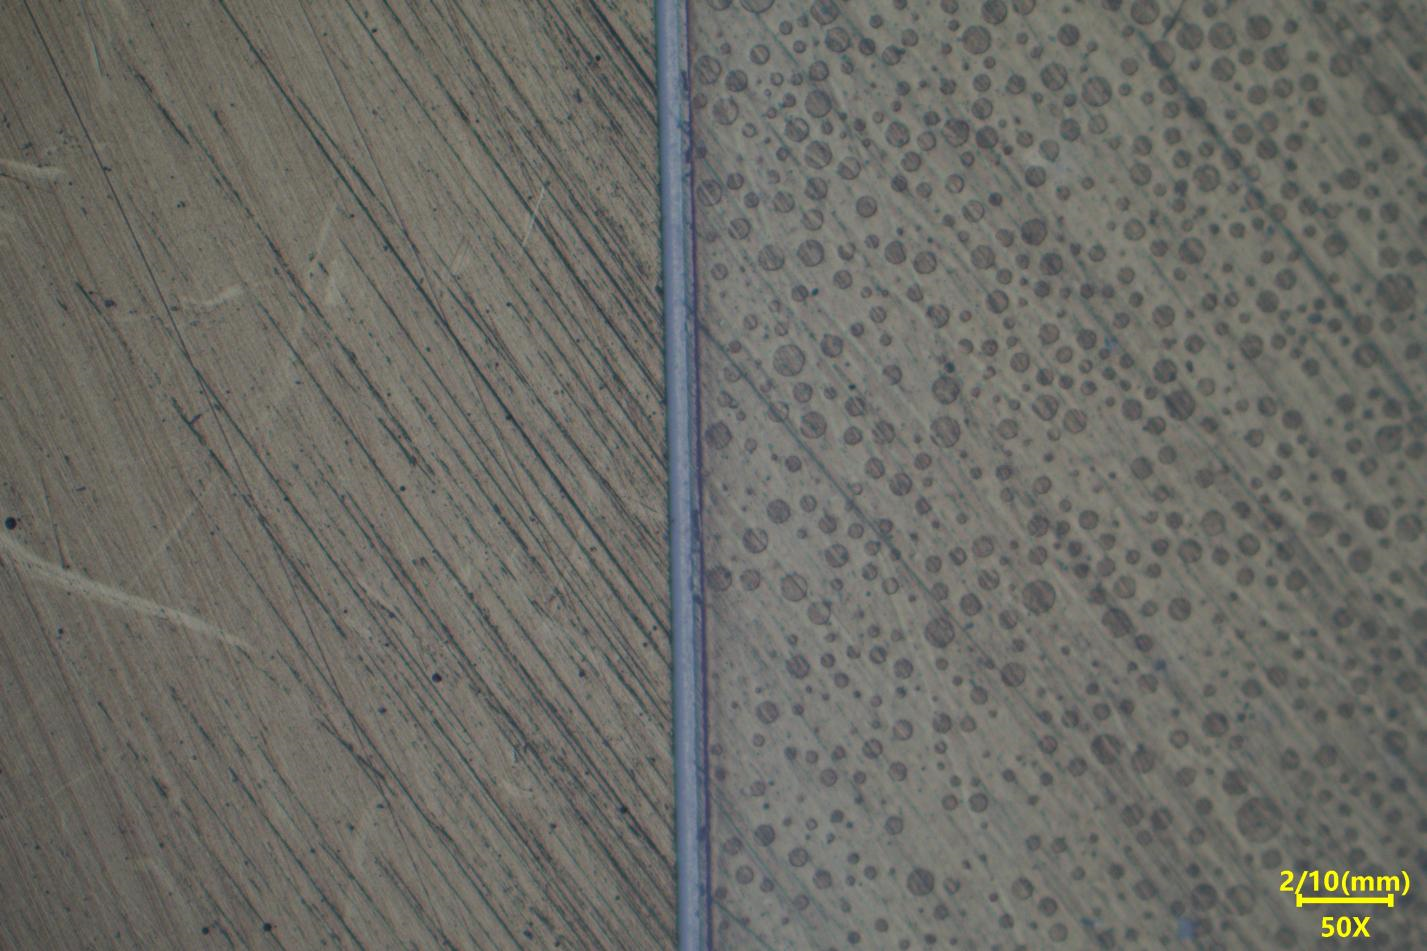
产品镀层明场50X效果

产品镀层明场100X效果图

产品镀层明场200X效果图

产品镀层明场500X效果图
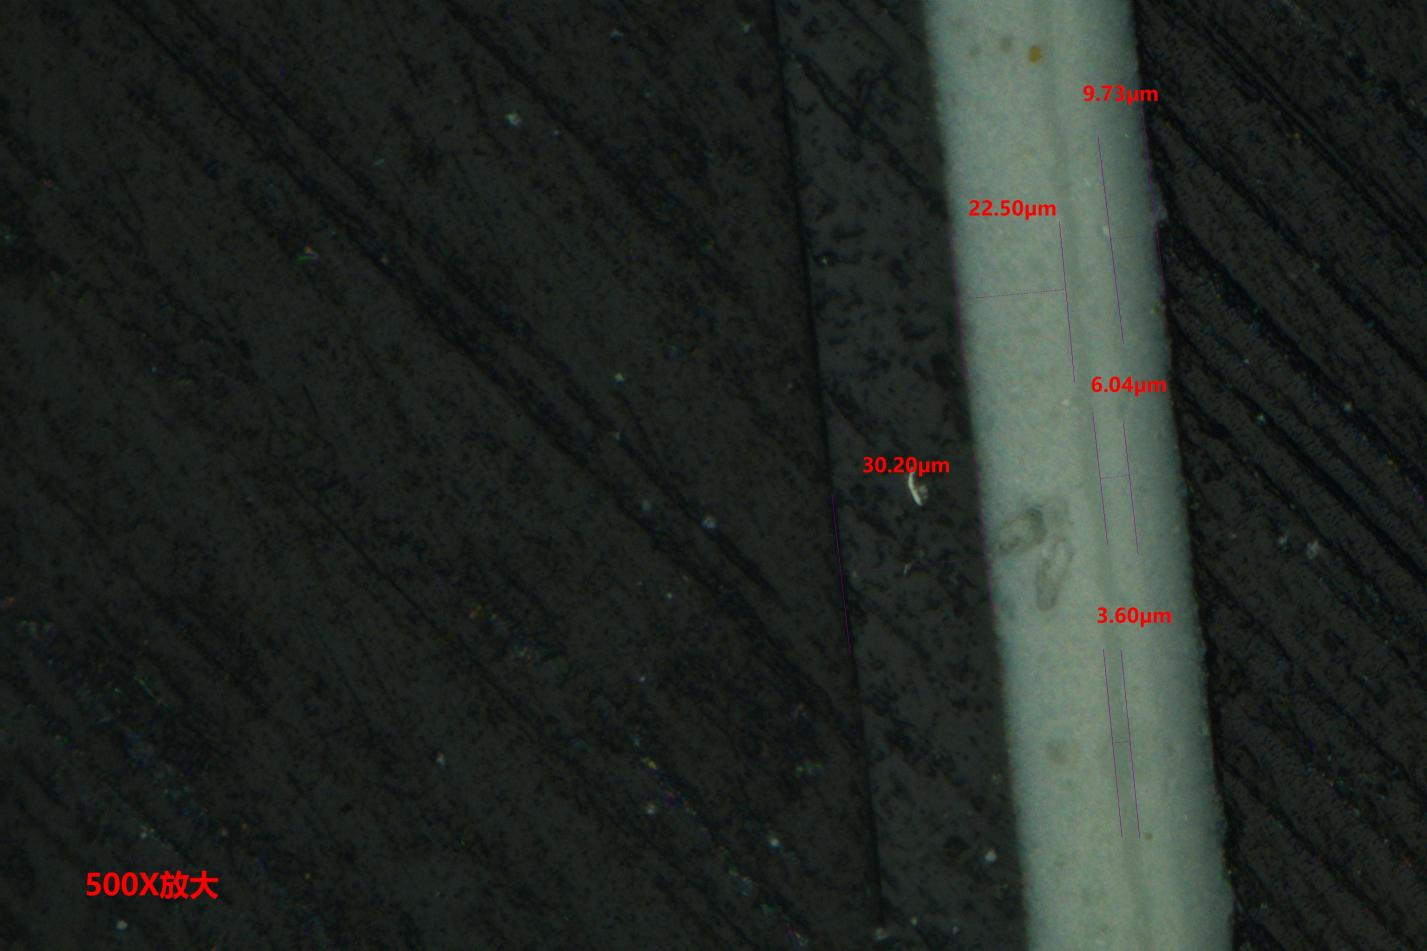
产品镀层明场500X效果图
小结
1.从检测呈现效果而言,通过多倍数显微成像(50X-500X)可直观观察到镀层边缘状态与整体结构,图像能清晰显示不同区域镀层厚度(如部分区域厚度分别为 9.73μm、22.50μm、30.20μm 等),为后续镀层厚度量化分析与质量缺陷(如气孔、龟裂)排查提供了清晰、准确的视觉依据,可有效支撑门把手镀层质量的判定与管控工作。
客服热线: 0571-87759942
加盟热线: 0571-87756399
媒体合作: 0571-87759945
投诉热线: 0571-87759942
下载仪表站APP
Ybzhan手机版
Ybzhan公众号
Ybzhan小程序